 مقالات تجارت آلیاژ مقالاتی از فلزات پرکاربرد
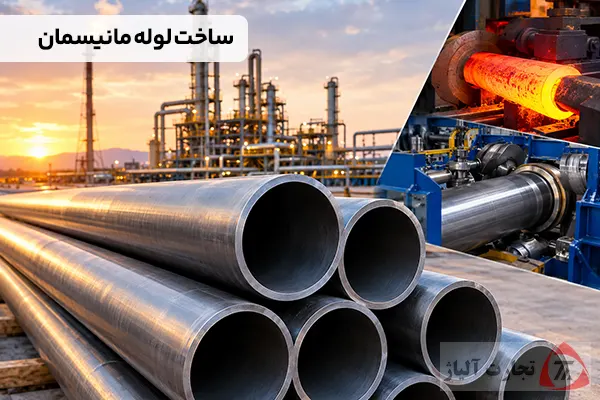
در صنایع نفت، گاز و پتروشیمی، انتخاب لوله مناسب فقط به انتقال سیال محدود نمیشود؛ بلکه تحمل فشار، دمای کاری، استحکام مکانیکی، قابلیت اطمینان و طول عمر نیز اهمیت زیادی دارد. در چنین شرایطی، لوله مانیسمان یا همان لوله بدون درز (Seamless Pipe) یکی از مهمترین گزینهها برای سرویسهای حساس محسوب میشود.
تفاوت اصلی لوله مانیسمان با بسیاری از لولههای جوشی در این است که بدنه آن فاقد درز طولی جوشکاریشده است. استاندارد API 5L نیز لولههای بدون درز و جوشی را برای کاربردهای انتقال نفت، گاز و سیالات تعریف میکند و الزامات مربوط به مواد، فرآیند تولید، بازرسی و آزمون را مشخص کرده است.
اما لوله مانیسمان چگونه تولید میشود؟ چرا در برخی خطوط انتقال و تجهیزات تحت فشار ترجیح داده میشود؟ و آیا واقعاً در تمام خطوط نفت و گاز جایگزین ندارد؟ در ادامه به این پرسشها پاسخ میدهیم.
لوله مانیسمان چیست؟
لوله مانیسمان نوعی لوله فولادی بدون درز است که از یک شمش یا بیلت فولادی توپر تولید میشود. برخلاف لولههای درزدار که ابتدا ورق یا کویل شکل داده شده و سپس لبههای آن به یکدیگر جوش داده میشوند، در تولید لوله مانیسمان، یک قطعه فولادی توپر در اثر فرآیندهای حرارتی و مکانیکی به یک مقطع توخالی تبدیل میشود.
به همین دلیل در طول بدنه لوله، خط جوش طولی وجود ندارد. استاندارد API 5L نیز فرآیند تولید لوله Seamless را نوعی کار گرم فولاد برای ایجاد محصول لولهای بدون درز جوش تعریف میکند.
برای مطالعه بیشتر: نورد گرم چیست، فرایند و دسته بندی آن
مراحل ساخت لوله مانیسمان چگونه است؟
تولید لوله بدون درز یک فرآیند چندمرحلهای است که کنترل دقیق دما، ابعاد و خواص مکانیکی در آن اهمیت زیادی دارد.
1- انتخاب و آمادهسازی بیلت فولادی
فرآیند تولید با انتخاب بیلت فولادی گرد و توپر آغاز میشود. ترکیب شیمیایی فولاد، کیفیت سطحی و ساختار داخلی بیلت باید با مشخصات محصول نهایی مطابقت داشته باشد.
در تولید لولههای مورد استفاده در صنایع نفت و گاز، کنترل عناصر شیمیایی مانند کربن، منگنز، گوگرد و فسفر اهمیت ویژهای دارد؛ زیرا این عناصر مستقیماً بر استحکام، چقرمگی و قابلیت جوشکاری فولاد تأثیر میگذارند.
2- گرم کردن بیلت
بیلت در کوره تا دمای مناسب برای تغییر شکل پلاستیک گرم میشود. دمای دقیق به نوع فولاد و فرآیند تولید بستگی دارد، اما در فرآیندهای رایج تولید لوله مانیسمان، بیلت تا محدوده دمایی بالا گرم میشود تا قابلیت سوراخکاری و نورد پیدا کند.
کنترل یکنواخت دما در این مرحله اهمیت زیادی دارد؛ زیرا گرم شدن نامناسب میتواند موجب ایجاد عیوب متالورژیکی یا مشکلات ابعادی در مراحل بعدی شود.
3- سوراخکاری یا Piercing
یکی از مهمترین مراحل تولید لوله مانیسمان، سوراخکاری بیلت است. در این مرحله بیلت داغ وارد دستگاه Piercing Mill میشود و با استفاده از غلتکهای مخصوص و یک سنبه، بخش مرکزی آن باز شده و یک پوسته توخالی ایجاد میشود.
در واقع همین مرحله است که یک مقطع توپر فولادی را به شکل اولیه یک لوله تبدیل میکند. پس از آن، پوسته ایجادشده هنوز به ابعاد نهایی نرسیده و باید تحت عملیات نورد قرار گیرد.
4- نورد و کاهش ضخامت
پوسته توخالی وارد تجهیزات نورد مانند Mandrel Mill یا Plug Mill میشود. در این مرحله، طول لوله افزایش پیدا کرده و قطر و ضخامت دیواره آن به ابعاد موردنظر نزدیک میشود.
پس از آن ممکن است از فرآیندهای کاهش قطر و سایزینگ برای رسیدن به قطر خارجی، ضخامت و تلرانسهای مورد نیاز استفاده شود. در برخی محصولات نیز برای دستیابی به دقت ابعادی بالاتر، عملیات تکمیلی سرد انجام میشود.
5- عملیات حرارتی
بسته به گرید فولاد و استاندارد موردنظر، لوله ممکن است تحت عملیات حرارتی مانند نرماله کردن، کوئنچ و تمپر قرار گیرد. هدف از این فرآیند، کنترل ریزساختار و دستیابی به خواص مکانیکی مورد نیاز است.
این مرحله در لولههایی که قرار است در فشار، دمای بالا یا شرایط کاری سخت استفاده شوند اهمیت ویژهای دارد.
6- صافکاری، برش و بازرسی
در مراحل پایانی، لوله صافکاری شده و به طول موردنظر برش میخورد. سپس فرآیندهای کنترل کیفیت شامل بررسی ابعادی، آزمونهای مکانیکی و در صورت نیاز آزمونهای غیرمخرب (NDT) انجام میشود.
برای محصولات مورد استفاده در پروژههای حساس، قابلیت ردیابی مواد، کنترل فرآیند تولید و مستندات کیفی نیز اهمیت زیادی دارد. API 5L الزامات مشخصی برای تولید، بازرسی، آزمون، نشانهگذاری و ردیابی لولههای خط انتقال تعیین کرده است.
چرا لوله مانیسمان در صنایع نفت و گاز اهمیت دارد؟
مهمترین مزیت لوله مانیسمان، نبود درز جوش طولی است. این ویژگی باعث میشود ساختار لوله در طول بدنه یکنواختتر باشد و یک ناحیه جوش طولی بهعنوان بخش متفاوتی از لوله وجود نداشته باشد.
در سرویسهای تحت فشار، این موضوع میتواند یک مزیت مهم باشد؛ بهخصوص زمانی که لوله در معرض فشار بالا، دمای زیاد، سیکلهای حرارتی یا شرایط خورنده قرار دارد. با این حال، نباید تصور کرد که تمام خطوط نفت و گاز الزاماً به لوله مانیسمان نیاز دارند؛ استاندارد API 5L هر دو نوع لوله بدون درز و جوشی را پوشش میدهد و انتخاب نهایی به طراحی، فشار، قطر، گرید، شرایط سرویس و الزامات پروژه بستگی دارد.
| ویژگی | لوله مانیسمان | لوله درزدار |
| درز جوش طولی | ندارد | دارد |
| ساختار بدنه | یکپارچهتر | دارای ناحیه جوش |
| کاربرد در فشار بالا | بسیار مناسب | بسته به نوع و استاندارد |
| دقت و یکنواختی | بالا | وابسته به فرآیند جوش و ساخت |
| کاربردهای حساس صنعتی | گسترده | گسترده و اقتصادیتر در برخی پروژهها |
| هزینه تولید | معمولاً بالاتر | معمولاً اقتصادیتر |
مزایای لوله مانیسمان در خطوط نفت و گاز
لوله مانیسمان به دلیل ساختار یکپارچه و نبود درز جوش، در بسیاری از کاربردهای حساس نفت و گاز عملکرد مطمئنی دارد و میتواند در برابر فشار، دما و شرایط کاری سخت مقاومت مناسبی نشان دهد.
تحمل فشار و شرایط کاری سخت
یکی از مهمترین دلایل استفاده از لوله مانیسمان، عملکرد مناسب آن در سیستمهای تحت فشار است. خطوط انتقال نفت و گاز ممکن است در شرایطی فعالیت کنند که کوچکترین نقص در تجهیزات میتواند هزینههای سنگینی ایجاد کند.
حذف درز جوش طولی
در لوله درزدار، کیفیت جوش و ناحیه متأثر از حرارت اهمیت ویژهای دارد؛ در حالی که لوله مانیسمان فاقد چنین درز طولی است. همین موضوع یکی از دلایل استفاده از آن در برخی کاربردهای حساس محسوب میشود.
مناسب برای کاربردهای حساس
از لولههای بدون درز میتوان در بخشهایی از صنایع نفت، گاز و پتروشیمی، تجهیزات تحت فشار، خطوط فرآیندی و برخی سرویسهای دما و فشار بالا استفاده کرد.
قابلیت تولید در گریدها و ابعاد مختلف
لولههای مانیسمان بر اساس استاندارد و کاربرد، در گریدها و ابعاد مختلف تولید میشوند. برای نمونه، در حوزه Line Pipe، استاندارد API 5L گریدهای مختلفی را برای شرایط متفاوت تعریف میکند.
آیا لوله مانیسمان واقعاً جایگزینی ندارد؟
عبارت «جایگزین ندارد» را باید با دقت تفسیر کرد. لوله مانیسمان بهترین گزینه برای تمام خطوط نفت و گاز نیست و لولههای درزدار نیز در بسیاری از پروژههای انتقال نفت و گاز کاربرد دارند.
برای مثال، در خطوط با قطرهای بزرگ، استفاده از لولههای جوشی مانند LSAW و SSAW میتواند از نظر اقتصادی و تولید صنعتی مناسبتر باشد. API 5L نیز صراحتاً هر دو گروه لولههای Seamless و Welded را تحت پوشش قرار میدهد.
بنابراین انتخاب بین لوله مانیسمان و لوله درزدار باید بر اساس فشار کاری، قطر لوله، دمای سرویس، نوع سیال، گرید فولاد، شرایط خوردگی، الزامات استاندارد و هزینه پروژه انجام شود.
جمعبندی
لوله مانیسمان از یک بیلت فولادی توپر آغاز میشود و پس از گرم شدن، سوراخکاری، نورد، سایزینگ، عملیات حرارتی و کنترل کیفیت به یک لوله بدون درز تبدیل میشود. نبود درز جوش طولی، ساختار یکنواخت و قابلیت استفاده در شرایط سخت باعث شده است این محصول جایگاه مهمی در صنایع نفت، گاز و پتروشیمی داشته باشد.
با این حال، نمیتوان گفت لوله مانیسمان در همه خطوط نفت و گاز تنها انتخاب ممکن است. استاندارد، فشار و دمای کاری، قطر، گرید فولاد و شرایط پروژه تعیین میکنند که استفاده از لوله بدون درز منطقیتر است یا لوله درزدار. در پروژههای حساس، انتخاب صحیح لوله و کنترل کیفیت آن میتواند نقش مستقیمی در ایمنی، طول عمر و قابلیت اطمینان خط لوله داشته باشد.
سوالات متداول
1- تفاوت لوله مانیسمان رده 20 و رده 40 چیست؟
تفاوت اصلی این دو رده در ضخامت دیواره و در نتیجه وزن و ظرفیت تحمل فشار است؛ البته فشار مجاز نهایی به قطر، متریال و شرایط طراحی نیز وابسته است.
2- لوله مانیسمان رده 80 برای چه کاربردهایی استفاده میشود؟
به دلیل ضخامت بیشتر، رده 80 در بسیاری از سیستمهای تحت فشار و کاربردهای صنعتی که به مقاومت فشاری بالاتری نیاز دارند استفاده میشود.
3- لوله مانیسمان چند متری است؟
طول لوله مانیسمان به استاندارد، روش تولید و سفارش بستگی دارد و معمولاً در شاخههای استاندارد یا طولهای سفارشی عرضه میشود.
4- لوله مانیسمان بهتر است یا درزدار؟
هیچکدام بهصورت مطلق بهتر نیستند. انتخاب مناسب به فشار، قطر، شرایط سیال، استاندارد پروژه و هزینه موردنظر بستگی دارد.
5- لوله مانیسمان از چه فولادی ساخته میشود؟
بسته به کاربرد، لوله مانیسمان میتواند از فولاد کربنی، کمآلیاژ یا فولاد آلیاژی تولید شود و گرید آن بر اساس استاندارد و شرایط سرویس انتخاب میشود.