 مقالات تجارت آلیاژ مقالاتی از فلزات پرکاربرد
سفارش ورق استیل یکی از مراحل مهم در تأمین مواد اولیه برای صنایع مختلف از جمله ساختمانسازی، تجهیزات صنعتی، صنایع غذایی و ساخت قطعات فلزی است. با وجود اینکه خرید ورق استیل در نگاه اول فرایندی ساده به نظر میرسد، اما کوچکترین اشتباه در انتخاب ابعاد، ضخامت، گرید یا روش برش میتواند هزینههای اضافی قابلتوجهی به خریدار تحمیل کند. گاهی یک انتخاب اشتباه باعث افزایش ضایعات ورق استیل، بالا رفتن هزینه برشکاری و حتی غیرقابلاستفاده شدن بخشی از مواد اولیه میشود.
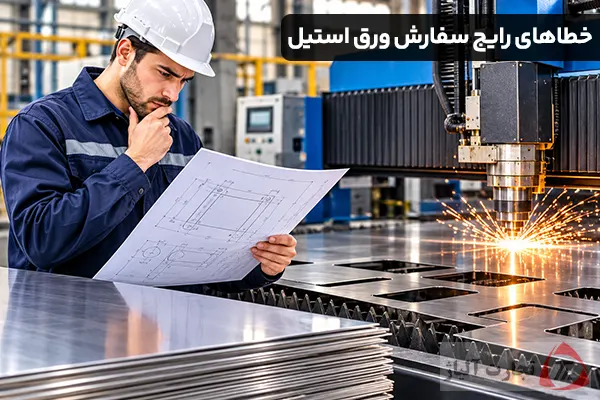
شناخت خطاهای رایج هنگام خرید ورق استیل به شما کمک میکند سفارش دقیقتری ثبت کنید، مصرف مواد را کاهش دهید و از پرداخت هزینههای غیرضروری جلوگیری کنید. در این مقاله ۷ اشتباه مهم در سفارش ورق استیل و راهکارهای جلوگیری از آنها را بررسی میکنیم.
1- انتخاب ضخامت نامناسب ورق استیل
یکی از رایجترین اشتباهات هنگام خرید ورق استیل، انتخاب ضخامت بدون توجه به نوع کاربرد و شرایط کاری قطعه است. برخی خریداران برای اطمینان بیشتر، ورقهایی با ضخامت بالاتر از نیاز واقعی سفارش میدهند؛ درحالیکه این تصمیم علاوه بر افزایش قیمت خرید، وزن قطعه و هزینههای برشکاری را نیز افزایش میدهد.
از طرف دیگر، انتخاب ورق استیل با ضخامت کمتر از مقدار موردنیاز میتواند باعث کاهش استحکام قطعه و نیاز به ساخت مجدد آن شود.
راهکار: پیش از ثبت سفارش، نقشه فنی، میزان بارگذاری، شرایط محیطی و الزامات مکانیکی قطعه را بررسی کنید. ضخامت ورق باید بر اساس محاسبات مهندسی انتخاب شود، نه صرفاً تجربه یا حدس.
2- اعلام ابعاد اشتباه و نادقیق
ابعاد ورق استیل تأثیر مستقیمی بر میزان مصرف مواد اولیه و مقدار ضایعات دارد. اعلام اشتباه طول، عرض یا ابعاد قطعات موردنیاز میتواند باعث شود ورق خریداریشده برای اجرای پروژه مناسب نباشد.
برای مثال، اگر ابعاد قطعات بهدرستی محاسبه نشده باشند، ممکن است پس از برش، بخش زیادی از ورق باقی بماند و امکان استفاده مجدد از آن نیز وجود نداشته باشد.
راهکار: قبل از سفارش ورق استیل، ابعاد نهایی قطعات را از روی نقشه استخراج کنید. همچنین تلرانس ابعادی و فضای موردنیاز برای عملیات برش را در محاسبات لحاظ کنید.
3- بیتوجهی به گرید و نوع استیل
ورق استیل در گریدهای مختلفی مانند ورق استیل 304 و 304L، ورق استیل 430، ورق استیل 316 و 316L و ورق استیل 420 تولید میشود. هرکدام از این گریدها ویژگیهای متفاوتی از نظر مقاومت به خوردگی، استحکام، سختی و قابلیت شکلدهی دارند.
انتخاب گرید نامناسب ممکن است باعث شود ورق در زمان برش، خمکاری یا جوشکاری عملکرد موردانتظار را نداشته باشد. برای مثال، استفاده از ورق استیل 430 در محیطی که مقاومت بالایی در برابر خوردگی کلریدی نیاز دارد، میتواند مشکلاتی ایجاد کند.
راهکار: گرید ورق استیل را با توجه به محیط استفاده، نوع فرآیند تولید و استاندارد موردنیاز انتخاب کنید. صرفاً ارزانتر بودن یک گرید، دلیل مناسبی برای جایگزین کردن آن نیست.
4- انتخاب روش برش نامناسب
روش برش ورق استیل نقش مهمی در کیفیت لبهها، سرعت تولید و میزان ضایعات دارد. برش لیزر، پلاسما، واترجت و گیوتین از روشهای متداول برش ورقهای فلزی هستند که هرکدام محدودیتها و مزایای خاص خود را دارند.
برای مثال، انتخاب برش پلاسما برای قطعاتی که به دقت ابعادی و کیفیت بالای لبه نیاز دارند، ممکن است باعث افزایش عملیات پرداخت و هزینه نهایی شود. همچنین انتخاب روش نامناسب برای ورقهای ضخیم یا قطعات پیچیده میتواند مصرف مواد و زمان تولید را افزایش دهد.
راهکار: پیش از سفارش، نوع برش را با توجه به ضخامت ورق، پیچیدگی طرح، تلرانس ابعادی و کیفیت سطح موردنیاز مشخص کنید.
برای مطالعه بیشتر: ۷ نوع از ابزارآلات و تجهیزات برش کاری فولاد ضدزنگ
5- نادیده گرفتن عرض تیغه و فاصله برش (Kerf)
یکی از جزئیاتی که در سفارش ورق استیل کمتر موردتوجه قرار میگیرد، مقدار موادی است که هنگام برش از بین میرود. به این مقدار اصطلاحاً عرض برش یا Kerf گفته میشود.
در روشهایی مانند برش لیزر و پلاسما، بخشی از فلز در مسیر برش حذف میشود. اگر این مقدار در طراحی و چیدمان قطعات لحاظ نشود، ممکن است ابعاد نهایی قطعات با اندازه موردنظر اختلاف داشته باشد.
این مسئله بهخصوص در سفارشهایی با تعداد زیاد قطعات کوچک اهمیت بیشتری پیدا میکند؛ زیرا مجموع اتلاف ناشی از مسیرهای برش میتواند قابلتوجه باشد.
راهکار: هنگام طراحی نقشه برش، عرض برش دستگاه و فاصله ایمن بین قطعات را در نظر بگیرید. استفاده از نرمافزارهای بهینهسازی چیدمان یا Nesting نیز میتواند مصرف ورق استیل را کاهش دهد.
6- سفارش ندادن بر اساس نقشه برش و تعداد قطعات
بعضی خریداران تنها ابعاد کلی ورق و مقدار موردنیاز را اعلام میکنند و نقشه دقیقی از قطعات در اختیار واحد برش قرار نمیدهند. این کار باعث میشود اپراتور دستگاه برای چیدمان قطعات آزادی عمل زیادی داشته باشد و الزاماً بهترین الگوی برش را انتخاب نکند.
در نتیجه، ممکن است فضای خالی بین قطعات افزایش پیدا کند و مقدار بیشتری از ورق به ضایعات تبدیل شود.
راهکار: نقشه برش (Cutting Plan) را پیش از ثبت سفارش آماده کنید. در این نقشه باید تعداد قطعات، ابعاد، جهت قرارگیری، فاصله برش و محدودیتهای هندسی مشخص باشند. چیدمان بهینه قطعات روی ورق میتواند هزینه خرید مواد اولیه را به میزان قابلتوجهی کاهش دهد.
7- بیتوجهی به کیفیت سطح و جهت پرداخت ورق
ورقهای استیل در انواع مختلفی از نظر کیفیت و پرداخت سطح مانند 2B، BA، No.1، خشدار و آینهای عرضه میشوند. انتخاب اشتباه نوع سطح میتواند باعث افزایش هزینههای تکمیلی و ضایعات شود.
برای مثال، اگر قطعه نهایی به سطح تزئینی و بدون خط وخش نیاز داشته باشد، سفارش ورق با پرداخت نامناسب ممکن است هزینه پولیشکاری مجدد را افزایش دهد. همچنین در ورقهای خشدار، رعایت جهت برسکاری هنگام چیدمان قطعات اهمیت دارد.
راهکار: نوع پرداخت سطح را از ابتدا در سفارش مشخص کنید. همچنین جهت ظاهری قطعات، وجود فیلم محافظ و حساسیت سطح به خط وخش را به واحد برش اطلاع دهید.
جدول خلاصه خطاهای سفارش ورق استیل و پیامدهای آنها
| خطای رایج | پیامد احتمالی | راهکار پیشنهادی |
| انتخاب ضخامت نامناسب | افزایش وزن و هزینه یا کاهش استحکام | بررسی نقشه و محاسبات فنی |
| اعلام ابعاد اشتباه | افزایش دورریز ورق | اندازهگیری دقیق قطعات |
| انتخاب گرید نامناسب | افت کیفیت و نیاز به تعویض | بررسی شرایط محیطی و کاربرد |
| روش برش اشتباه | افزایش هزینه برش و پرداخت | انتخاب روش متناسب با ضخامت |
| نادیده گرفتن Kerf | کاهش دقت ابعادی | محاسبه عرض برش |
| نداشتن نقشه برش | افزایش ضایعات مواد اولیه | استفاده از Nesting |
| بیتوجهی به پرداخت سطح | هزینه پولیش و اصلاح سطح | تعیین دقیق فینیش ورق |
چگونه هزینه برش و ضایعات ورق استیل را کاهش دهیم؟
برای کاهش هزینه نهایی سفارش ورق استیل، لازم است تمام مراحل از انتخاب متریال تا تحویل قطعات بهصورت هماهنگ انجام شوند. رعایت چند نکته ساده میتواند از هدررفت مواد اولیه جلوگیری کند:
– پیش از خرید، مشخصات فنی و ابعاد قطعات را نهایی کنید.
– گرید و ضخامت ورق را متناسب با کاربرد انتخاب کنید.
– از نقشه برش و نرمافزارهای بهینهسازی چیدمان استفاده کنید.
– روش برش را بر اساس ضخامت و دقت موردنیاز انتخاب کنید.
– تلرانس ابعادی و عرض برش دستگاه را در محاسبات لحاظ کنید.
– کیفیت سطح و جهت پرداخت ورق را در سفارش مشخص کنید.
– پیش از شروع برش، نقشه نهایی را با واحد تولید بررسی کنید.
نکته مهم این است که کاهش ضایعات همیشه به معنای خرید ورق ارزانتر نیست؛ گاهی انتخاب ورق استاندارد و اجرای برش اصولی، هزینه تمامشده پروژه را بسیار بیشتر کاهش میدهد.
نتیجهگیری
اشتباه در سفارش ورق استیل میتواند هزینه خرید، برشکاری و تولید قطعات را افزایش دهد و حتی باعث دوبارهکاری شود. انتخاب ضخامت و گرید نامناسب، اعلام ابعاد اشتباه، بیتوجهی به روش برش، عرض برش، نقشه چیدمان و کیفیت سطح از مهمترین عواملی هستند که میزان ضایعات را بالا میبرند.
با آمادهسازی نقشه فنی دقیق، انتخاب صحیح ورق استیل و هماهنگی با واحد برشکاری میتوان مصرف مواد اولیه را بهینه کرد و هزینههای اضافی پروژه را کاهش داد. بنابراین بهتر است پیش از ثبت هر سفارش، تمام مشخصات فنی و جزئیات برش بهصورت شفاف بررسی شوند.
سوالات متداول
۱. بهترین روش محاسبه وزن ورق استیل قبل از خرید چیست؟
برای محاسبه وزن ورق استیل میتوان از فرمول طول × عرض × ضخامت × چگالی استفاده کرد. چگالی استیل بسته به گرید متفاوت است و معمولاً برای محاسبات اولیه استیل 304 حدود ۷۹۳۰ کیلوگرم بر مترمکعب در نظر گرفته میشود.
۲. تفاوت ورق استیل شیت و رول در زمان خرید چیست؟
ورق شیت بهصورت صفحات برشخورده با ابعاد مشخص عرضه میشود، اما ورق رول به شکل کلاف است و امکان برش در طولهای مختلف را فراهم میکند. انتخاب بین این دو به حجم سفارش و تجهیزات برش بستگی دارد.
۳. تلرانس ضخامت ورق استیل بر اساس چه استانداردی تعیین میشود؟
تلرانس ضخامت بر اساس استاندارد تولید، نوع محصول، ضخامت اسمی و عرض ورق تعیین میشود. استانداردهایی مانند ASTM A480 برای ورقها و نوارهای فولادی ضدزنگ مورد استفاده قرار میگیرند.
۴. ورق استیل فابریک بهتر است یا برشی؟
ورق فابریک معمولاً با ابعاد و مشخصات استاندارد کارخانه عرضه میشود، درحالیکه ورق برشی از ورقهای بزرگتر با ابعاد سفارشی تهیه میشود. انتخاب مناسب به ابعاد قطعه، کیفیت لبه و نیاز پروژه بستگی دارد.
۵. تفاوت ورق استیل نورد گرم و نورد سرد در چیست؟
ورق استیل نورد گرم در دمای بالا تولید میشود و معمولاً سطحی زبرتر دارد. ورق نورد سرد با انجام فرآیند نورد در دمای پایینتر، دقت ابعادی و کیفیت سطح بهتری ارائه میدهد و برای کاربردهای ظاهری و دقیق مناسبتر است.